① 照明付きルーペ(店主の自作)

鍵穴というのは、覗いてもほとんど何も見えません。奥まで10ミリ少々の、細くて暗い穴です。顔を近づけるほど自分の頭が影になり、余計に見えなくなります。
そこで、照らしながら拡大する道具が要ります。写真のものがそれです。
光っているライトの本体は、市販のものを買ってきています。手を加えているのは、その先に付いている黒いL字の部品です。まっすぐ前に出る光を90度に曲げて、真横から鍵穴を照らすようにしてあります。そして曲がった上の面がレンズになっていて、そこから覗くと鍵穴の中が拡大して見えます。この部品を、店主が自分で削って作りました。
光を横に振っているのには理由があります。正面から照らすと、覗く自分の目とライトが同じ位置に来てしまい、手も顔も邪魔になる。光は横から、目線は上から。そうすると穴の奥まで、影をつくらずに見通せます。
同じ役目の道具は市販もされていて、業界ではジプスコープ(ロックスコープ)と呼ばれています。ルーペとライトを内蔵した、鍵穴の中を観察するための道具です。うちのものは、それを手元にある材料で組み上げたかたちになります。
覗いて、何を見ているか
いちばんの目的は、鍵をつくるために、鍵穴の中の構造を読み取ることです。
鍵穴の奥には、別の記事で図解したピンが何本も並んでいます。鍵の山(凸凹)は、そのピンを一本ずつ、決まった高さまで押し上げるための形です。裏を返せば、中のピンがどう並び、どこまで上がれば揃うのかが読めれば、そこに合う鍵の凸凹が決まります。
この道具がいちばん要るのは、元の鍵が手元に一本も残っていないときです。鍵があれば、なぞって同じ形に削れば済みます。ないときは、中を照らして覗き、構造を確かめながら鍵の形を決めていくことになります。暗く狭い穴の奥にある、ごくわずかな段差を読む作業です。
覗けば、同時に分かることもあります。
- 異物が入っていないか。 折れた鍵の先、砂やゴミ、いたずらで流し込まれた接着剤。入っているものによって、取り出し方も費用もまるで変わります。
- 中の部品が動くか。 ピンが汚れや錆で渋くなっているだけなら、掃除と手入れで直ることがあります。
- 摩耗しているのはどちらか。 鍵側がすり減っているのか、錠前側が傷んでいるのか。鍵を作り直せば済むのか、シリンダーごと替えたほうが結局安いのか。判断が分かれるところです。
つまりこの道具は、開けるための道具というより、つくるための道具であり、手を決めるための道具です。ここを飛ばして力任せに回すと、鍵が折れて中に残り、話がひとつ増えます。
② キーマシン(合鍵を削る機械)

合鍵は、この機械で作ります。左側に元の鍵、右側に材料となるブランクキー(削る前の、山のない鍵)をくわえ、元の鍵の形をなぞらせて、同じ形に削り出します。
削ること自体は、あっという間に終わります。大切なのは、そのあとの確認です。削り口に残った細かいバリを落とし、元の鍵と削った合鍵を重ねて、山や溝の位置が合っているかを確かめます。わずかな違いでも、鍵の抜き差しや回り方に影響します。
店には各メーカーのブランクキーを在庫しています。その場で削り、元の鍵と照らし合わせて仕上がりを確認できるのが、店を構えている鍵屋の強みだと思っています。
元の鍵がないときは、車載の機械で一から作ります
上のキーマシンは、元の鍵があるときに、その形を写して合鍵を作る機械です。ところが出張先では、元の鍵が一本も残っていないことがあります。その場合は、まず①の照明付きルーペで鍵穴の中を覗き、錠前の構造を読み取ります。
読み取った情報から、鍵の切り込みの位置と深さを決め、軽トラックの助手席に積んでいるこの機械で、削る前のブランクキーから新しい鍵を作っていきます。元の鍵を複製する合鍵作りではなく、錠前の構造から、そこに合う鍵の形を一から起こす作業です。


削ったあとは、実際の錠前に挿して動きを確かめます。引っかかるところがあれば調整し、抜き差しと施錠・解錠が無理なくできるところまで仕上げます。見る、形を決める、削る、錠前で確かめる。元の鍵がない現場では、この工程を順に積み重ねて一本の鍵にします。
③ ディンプルキー用キーマシン「MATRIX」

鍵の表面に丸いくぼみが並ぶディンプルキーを作るための機械です。一般的なキーマシンが鍵の縁から山や谷を削るのに対し、MATRIXは上から刃を下ろし、鍵の表面に一つずつくぼみを加工します。
元の鍵と削る前のブランクキーをそれぞれ固定し、元鍵のくぼみの位置と深さを確かめながら、同じ形を材料側へ写していきます。くぼみは見た目以上に細かく、位置や深さがわずかに違うだけでも、錠前の中の部品が正しい高さに揃いません。


削ったあとは、通常の合鍵と同じようにバリを落とし、元の鍵と見比べて仕上がりを確認します。ディンプルキーは形が複雑だからこそ、機械に任せきりにせず、最後は人の目で確かめます。
④ 旋盤(道具を作るための道具)

最初にご紹介したアタッチメントは、この旋盤で作ったものです。金属をくわえて回し、刃を当てて削る機械です。

なぜ鍵屋に旋盤があるのか。正直に申し上げると、いちばんの目的は仕事ではありません。店主が趣味で蒸気機関車を作っているための機械です。ネジの一本まで削り出す、その話は別に書きました。
ただ、あればあったで、仕事の道具のほうにも回ってきます。①の照明付きルーペのアタッチメントが、まさにそれです。毎日使うものを、自分の手に馴染む形で作れる。握った感じも、狙ったところに光が当たるかどうかも、既製品をそのまま使うのとは変わってきます。
なお、この機械は倉庫に据え付けてあるもので、現場に持ち出すことはありません。出張先で鍵をお作りするときは、上でご紹介した車載の鍵製作機を使います。
⑤ フライス盤(平面・溝・穴を加工する機械)
旋盤が材料のほうを回して、丸い形を削る機械なのに対し、フライス盤は刃物のほうを回して、固定した材料を加工する機械です。平らな面を出す、溝を掘る、決めた位置に穴をあける、といった加工に使います。
この映像で回っている工具は、フライス加工に使う刃ではなくドリルです。作業としては穴あけですが、材料を固定したテーブルの位置を細かく調整できるため、狙った場所へ正確に穴をあけられるのがフライス盤の強みです。旋盤と組み合わせることで、丸い部品だけでなく、平面や溝、取付穴のある道具まで工房で作れます。
鍵が回りにくいとき、これだけはやらないでください
ここからは、道具の話から少し離れます。ご自身で対処されるとき、いちばん多い失敗についてです。
鍵穴に油をさすと、あとで完全に動かなくなります
鍵が渋いときに、潤滑スプレー(CRC 5-56 など)やシリコンスプレー、ミシン油を吹き込む方。少なくありません。その場は驚くほど軽くなります。だから正しかったように感じます。
ところが油は埃を吸います。数か月かけて鍵穴の中でヘドロのように固まり、今度は油をさす前より重く、最後には動かなくなります。こうなると分解洗浄か、シリンダー交換です。最初の渋さが軽い汚れだけだった場合でも、費用は跳ね上がります。
これは当店だけが言っていることではありません。錠前メーカー最大手の美和ロックが、自社サイトではっきり書いています。
鍵穴に、油や市販の合成潤滑油(CRC、シリコンスプレー)などをさすのは絶対おやめください。油に埃がつき鍵穴内部で粘着するため、すぐに作動不良になり、故障の原因になります。
正しく使えるのは、錠前メーカー指定の専用潤滑剤です
鍵穴に使うスプレーは、容器に「鍵穴専用」「錠前用」と明記され、お使いの錠前メーカーが適合を案内している専用潤滑剤に限ります。写真は当店で実際に使っている、美和ロックの錠前潤滑剤「3069L」です。
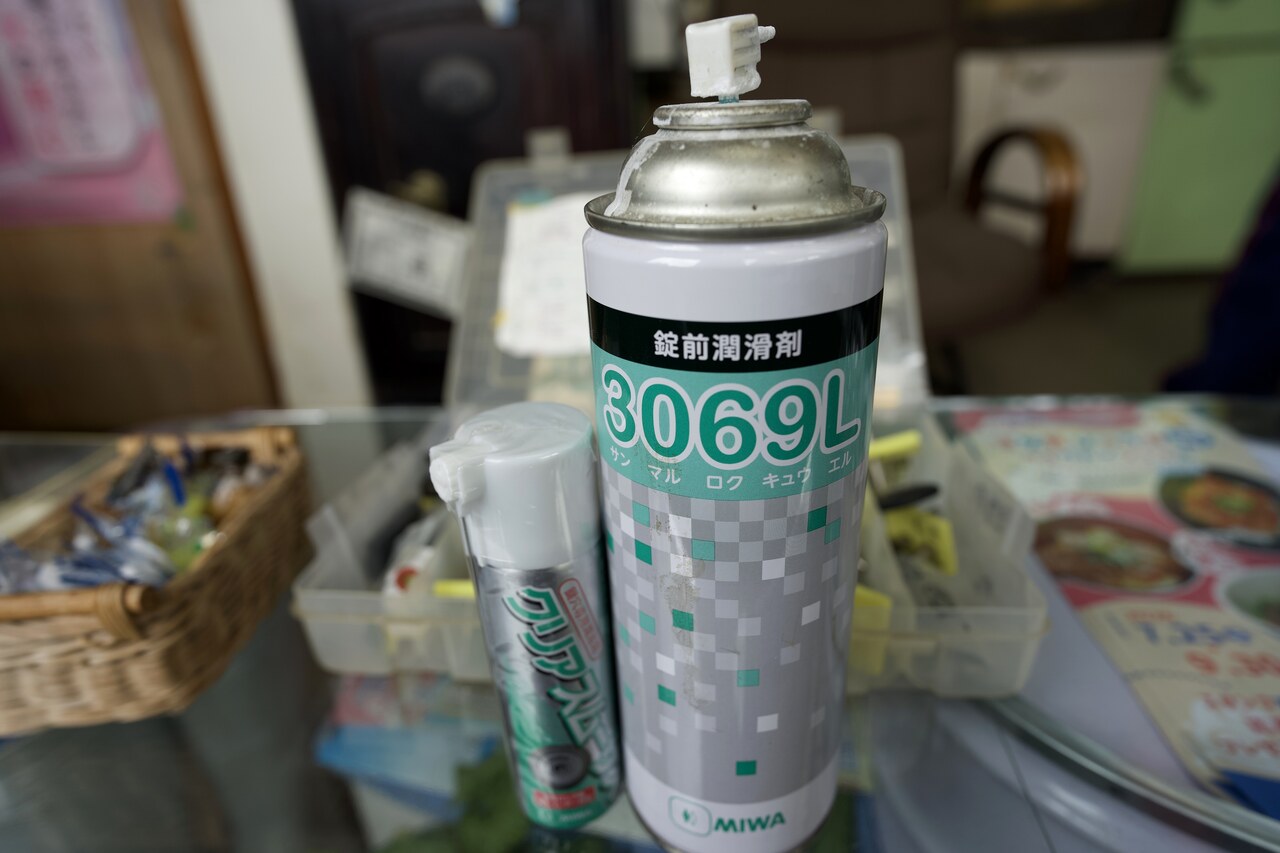
使う量は鍵穴へ少量です。動画のように、噴射直後は鍵穴の周囲に専用潤滑剤が付着して白く見えます。これは作業時に実際に見られる状態で、白さを見て何度も追加噴射する必要はありません。少量を吹き、鍵を数回抜き差ししてなじませ、外側に残った分は乾いた布で拭き取ります。
「滑りがよくなるスプレー」なら何でもよい、ではありません
CRC 5-56、シリコンスプレー、機械油などは使わないでください。商品を選ぶときに適合が判断できない場合は、鍵穴へ何も入れず、錠前メーカーか鍵屋へ確認してください。
あわせて、次の2つも覚えておいていただけると助かります。
- 異物が見えても、針金などで突かないでください。 奥へ押し込むと、手前で取れたはずのものが取れなくなります。折れた鍵も同じです。
- 回らない鍵を、力で回さないでください。 鍵が折れて中に残ると、抜き取る作業が別に必要になります。時間も費用も増えます。
見てから、決めます
鍵のトラブルは、症状が同じでも原因が違います。掃除で直るものもあれば、部品交換が要るものもある。それを見分けるために、まず中を見ます。
お電話をいただければ、症状をうかがった時点で見当がつくこともあります。お見積りは無料で、ご納得いただいてから作業に入ります。始めてから金額が変わることはありません。
鍵が回らない、引っかかる、抜けない。
そのままにせず、まずはお電話でご相談ください。
※ 鍵穴の手入れについては、美和ロック株式会社「製品のご注意・お手入れ方法」によります。ジプスコープ(ロックスコープ)の呼称と用途、および鍵穴内部の視認性・潤滑についての記述は、IPUSIRON『ハッカーの学校 鍵開けの教科書 第2版』(データハウス、2018年)を参照しました。なお本記事では、防犯上の理由から、解錠の具体的な手順や工具の使い方には触れていません。